- 1 Чому вибір матеріалу визначає результат
- 2 Деревина, фанера і МДФ
- 3 Акрил і інші пластики
- 4 Шкіра, тканини і текстиль
- 5 Папір, картон, гума і корок
- 6 Скло, камінь і метали з покриттям
- 7 Режими, оптика і обслуговування при роботі з різними матеріалами
- 8 Пробні зразки і перевірка нового матеріалу
- 9 Що врахувати при підборі верстата під матеріали
CO₂-верстат обробляє широкий набір неметалевих матеріалів, але кожен із них поводиться під променем по-своєму. Склад клею у фанері, тип акрилу чи наявність хлору в пластику визначають і якість кромки, і безпечність самої обробки. Цей огляд допомагає технологу заздалегідь зрозуміти, що можна різати, що лише гравіювати, а від чого слід відмовитися.
Чому вибір матеріалу визначає результат
CO₂-лазер випромінює на довжині хвилі близько 10,6 мкм. Таке випромінювання добре поглинається деревиною, пластиками, папером, шкірою, тканинами і склом, але погано поглинається чистими металами, які відбивають більшу частину енергії. Тому CO₂-верстат у виробництві займає нішу неметалевих матеріалів: рекламні вироби, упаковка, меблеві деталі, сувеніри, лекала, ущільнювачі, макети.
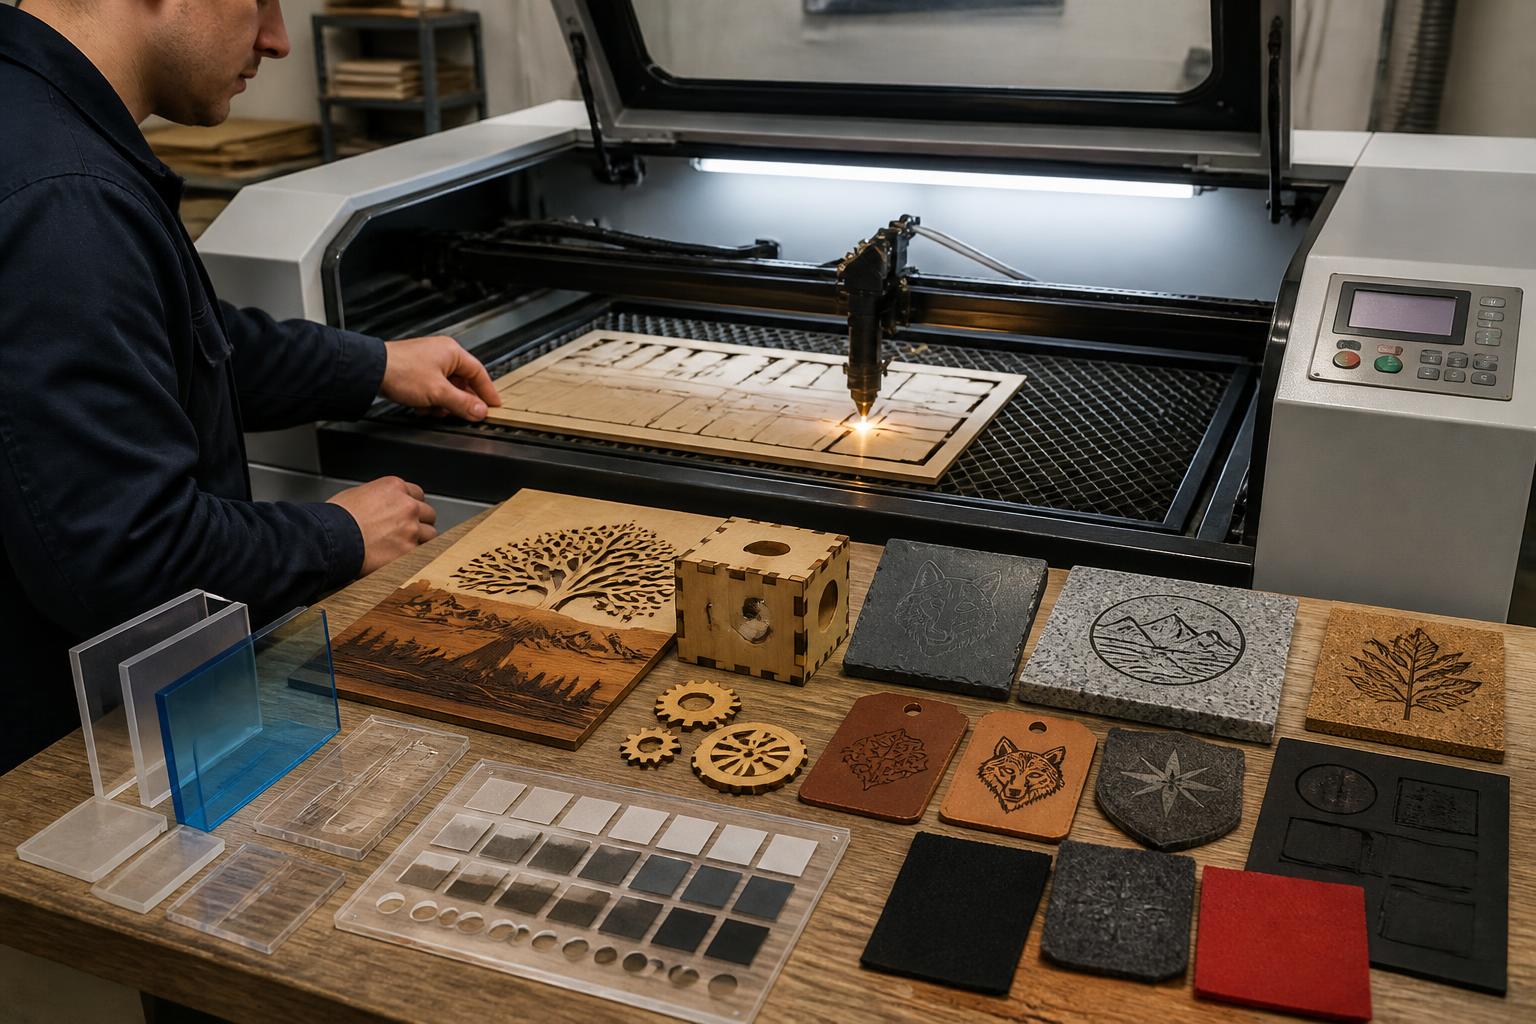
Один і той самий верстат поводиться по-різному на різних матеріалах. Акрил дає полірований край, фанера темний обвуглений, тканина оплавлену кромку без розпушення. Якість залежить від складу матеріалу, вологості, клею, наповнювачів, і саме ці деталі найчастіше дивують новачків. Нижче матеріали згруповано за тим, як вони поводяться під променем і яких налаштувань потребують.
Деревина, фанера і МДФ
Деревні матеріали становлять основну частку завантаження CO₂-верстатів у малому виробництві. Масив деревини ріжеться і гравіюється добре, але волокна різної щільності дають нерівномірне гравіювання: річні кільця з пізньої деревини темнішають сильніше, ніж світлі ділянки. Для виробів, де важлива однорідність, обирають дрібноволокнисті породи або шпон.
Фанера складається з шарів шпону, склеєних клеєм. Саме клей визначає, як вона ріжеться. Вологостійка фанера з фенолформальдегідним клеєм ріжеться гірше, кромка виходить темнішою, а в окремих місцях промінь може не прорізати шар до кінця. Фанера з карбамідним клеєм ріжеться чистіше. Ще одна проблема полягає у прихованих дефектах: ділянки з надлишком клею або сучки всередині пакета. Тому для серійних виробів варто закуповувати фанеру однієї партії і перевіряти новий лист пробним різом.
МДФ ріжеться рівно і передбачувано завдяки однорідній структурі, проте утворює багато диму і дрібного пилу. Кромка темна, зі слідом нагару, який залишає сліди на руках і на сусідніх деталях. Без ефективної витяжки і обдуву зони різання лінза і дзеркала забруднюються швидко. Ламінований МДФ потребує окремого підбору режиму, бо плівка покриття плавиться інакше, ніж основа.
Для всіх деревних матеріалів характерний ризик займання при малій швидкості і великій потужності. Обдув повітрям через сопло зменшує полум’я і нагар, а оператор не повинен залишати працюючий верстат без нагляду.

Тиск обдуву впливає на колір кромки: сильніший потік виносить продукти горіння з різу, і край виходить світлішим. Але надто сильний струмінь на тонкому шпоні може розвертати дрібні деталі або здувати їх із решітки, тому для таких виробів залишають перемички або зменшують тиск.
Акрил і інші пластики
Литий акрил (оргскло) вважають одним з найзручніших матеріалів для CO₂-різання: промінь залишає прозорий, ніби полірований край. Екструдований акрил дешевший і теж ріжеться добре, але гравіювання на ньому виходить менш контрастним, ніж на литому, а край буває з дрібними напливами. Для гравіювання з матовим білим ефектом зазвичай беруть саме литий лист.
Акрил накопичує внутрішнє напруження. Після різання і особливо після склеювання з використанням розчинників на краях можуть з’явитися мікротріщини. Для виробів, які потім клеять, на практиці роблять паузу між різанням і склеюванням або використовують клей, сумісний із цим типом листа.
Поліпропілен і поліетилен ріжуться, але плавляться з утворенням напливів, і чистого краю досягти складно. Полікарбонат під променем жовтіє і обвуглюється, тому для різання тонких листів його ще застосовують, а для товстих і для виробів зі світлою кромкою він не підходить. АБС-пластик ріжеться з утворенням липкого диму і оплавленого краю.
Окремо про заборонені матеріали. ПВХ та інші хлоровмісні пластики різати CO₂-лазером не можна. При нагріванні вони виділяють хлор і хлороводень, які шкідливі для людей і спричиняють корозію оптики та металевих частин верстата. Ця заборона стосується також штучної шкіри на основі ПВХ, деяких плівок і самоклейок. Якщо склад матеріалу невідомий, його треба з’ясувати у постачальника до обробки.
Шкіра, тканини і текстиль
Натуральна шкіра рослинного дублення добре гравіюється, утворюючи темний контрастний слід. Шкіра хромового дублення гравіюється інакше і при нагріванні може виділяти шкідливі речовини, тому до роботи з нею варто уточнити склад і забезпечити надійну витяжку. Запах паленої шкіри зберігається на виробах деякий час, і для готової продукції цей момент варто враховувати.
Синтетичні тканини, такі як поліестер і нейлон, при різанні оплавляються, і кромка не розпушується. Для виготовлення стропів, шевронів, деталей одягу це перевага. Натуральні тканини, як-от бавовна і льон, обвуглюються по краю, і на світлому матеріалі це помітно. Повсть і фетр ріжуться добре, але вовна при горінні має різкий запах.
Тонкі тканини і плівки під потоком повітря з сопла піднімаються, тому їх притискають до столу або використовують стіл із вакуумним прижимом, якщо верстат таким обладнаний.
Папір, картон, гума і корок
Папір і картон ріжуться на великій швидкості з невеликою потужністю. Гофрокартон має повітряні канали, і при надто повільному русі променя хвиля може загорітися. Для упаковки і макетів CO₂-різання зручне тим, що не потребує штампів: зміна форми зводиться до зміни файлу.
Гума для штампів, спеціально призначена для лазерного гравіювання, обробляється добре. Звичайна технічна гума може містити хлоровмісні або сірчані сполуки, тому її склад теж треба знати. Гравіювання гуми дає багато дрібного пилу, і стіл та оптику доводиться чистити частіше.
Корок і пробкові листи ріжуться і гравіюються легко, з характерним темним слідом. Через низьку щільність вони схильні до тління, тому швидкість має бути достатньою.
Скло, камінь і метали з покриттям
Скло CO₂-лазером не ріжуть, але гравіюють. Промінь створює на поверхні мікротріщини, і гравіювання має матовий вигляд. Щоб уникнути відколів, на поверхню іноді наносять тонкий шар вологого паперу або мийного засобу, а режим підбирають на зразку. Природний камінь, наприклад граніт або сланець, теж гравіюється, контраст залежить від породи.
Чистий метал CO₂-лазер малої і середньої потужності практично не обробляє. Анодований алюміній і метал із фарбованим покриттям можна маркувати, бо промінь видаляє або змінює верхній шар. Для маркування самого металу існують спеціальні пасти, які спікаються з поверхнею під променем. Проте коли робота з металом становить значну частку замовлень, доцільніше розглядати волоконне обладнання.
Режими, оптика і обслуговування при роботі з різними матеріалами
Коли на одному верстаті обробляють і акрил, і фанеру, і шкіру, режими для кожного матеріалу записують окремо: потужність, швидкість, кількість проходів, тиск обдуву, висоту фокуса. Для акрилу обдув зазвичай роблять слабшим, щоб край залишався гладким, для фанери і МДФ сильнішим, щоб зменшити нагар і полум’я. Гравіювання і різання на одному листі часто виконують за одну програму, призначаючи різні режими різним кольорам шарів у файлі.

Фокусна відстань лінзи впливає на результат. Коротка фокусна відстань дає тонку пляму, яка підходить для дрібного гравіювання і тонких матеріалів. Довга фокусна відстань дає більшу глибину різкості і рівнішу кромку на товстих листах. Якщо виробництво поєднує обидва типи робіт, варто мати змінні лінзи і записати, яку з них використано в кожному режимі.
Різні матеріали забруднюють оптику по-різному. Після МДФ, шкіри і гуми на лінзі і дзеркалах осідає смолистий наліт, який знижує потужність на виробі. Частоту чищення визначають за фактичним завантаженням, а не за календарем: при роботі переважно з деревними плитами оптику оглядають щодня. Стіл-решітку і піддон чистять від залишків, бо накопичений дрібний сміттєвий шар може зайнятися.
Пробні зразки і перевірка нового матеріалу
Коли постачальник змінив партію або марку листа, режим, підібраний раніше, може не спрацювати. Тому новий матеріал перевіряють на невеликому тестовому файлі: квадрати різання з поступовою зміною швидкості і поле гравіювання з різною потужністю. На такій матриці одразу видно, з якої швидкості промінь перестає прорізати лист і при якій потужності гравіювання стає надто темним.
Тестову пластину підписують, вказуючи матеріал, товщину, постачальника і дату, і зберігають поруч із верстатом. Через кілька місяців такий набір зразків заміняє довгі пошуки в записах: оператор порівнює новий лист з еталоном і розуміє, чи варто коригувати режим.
Окремо перевіряють матеріали з невідомим складом. Якщо постачальник не може підтвердити відсутність хлору, лист не різати. Простий спосіб попередньої перевірки, відомий як проба Бейльштейна, полягає у внесенні мідного дроту з крихтою матеріалу в полум’я: зелене забарвлення полум’я вказує на галогени. Пробу роблять поза верстатом, у провітрюваному місці, і вона не замінює даних від виробника.
Типові помилки при роботі з різними матеріалами
Найчастіше режим для одного матеріалу переносять на схожий на вигляд: литий і екструдований акрил, березову і хвойну фанеру, натуральну і штучну шкіру. Друга помилка стосується захисної плівки. Плівку на акрилі під час різання зазвичай залишають, вона захищає поверхню від нальоту, але паперову і поліетиленову плівки ведуть себе по-різному, і деякі з них плавляться та прилипають до краю. Третя помилка полягає в тому, що лист кладуть на стіл із прогином: фокус на різних ділянках опиняється на різній висоті, і в одному куті лист прорізається, а в іншому ні.
Що врахувати при підборі верстата під матеріали
Товщина матеріалу і швидкість різання визначають потрібну потужність трубки. Максимальну товщину, яку здатен прорізати конкретний верстат, варто перевіряти на тестових зразках вашого матеріалу, бо значення для акрилу і фанери тієї самої товщини суттєво різняться. Розмір робочого поля залежить від формату листа, яким ви закуповуєте матеріал: якщо постачальник продає фанеру форматом 1525 на 1525 мм, верстат із меншим полем змусить різати листи заздалегідь.
Якщо таблиця матеріалів уже складена і настав час купити лазерний СО2-верстат з ЧПК, її передають постачальнику разом із кількома листами ваших матеріалів для пробного різання. За результатами видно, чи вистачає потужності трубки на найтовщий лист і яку швидкість реально отримати на основному матеріалі.
Система витяжки потрібна для будь-якого матеріалу, проте для МДФ, шкіри і пластиків вимоги до неї вищі. Продуктивність вентилятора, довжина повітропроводу і відведення диму за межі приміщення плануються разом із розміщенням верстата.
Практична порада для старту: складіть таблицю матеріалів, з якими працюватимете, з товщиною, типом операції (різання чи гравіювання) і очікуваним обсягом на місяць. Із цією таблицею простіше обговорювати конфігурацію з постачальником і оцінювати пропозиції, а режими, підібрані під час пробних робіт, одразу записуйте в журнал, щоб не підбирати їх повторно.

Авторка, яка захоплюється пошуком корисного в повсякденному. Люблю ділитися простими порадами, цікавими фактами та маленькими відкриттями, які роблять життя легшим і приємнішим.